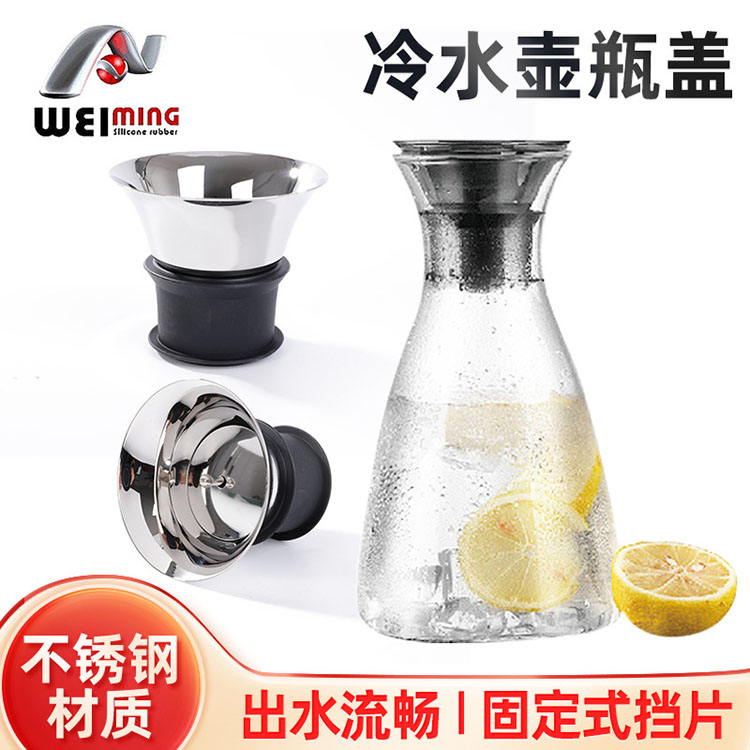
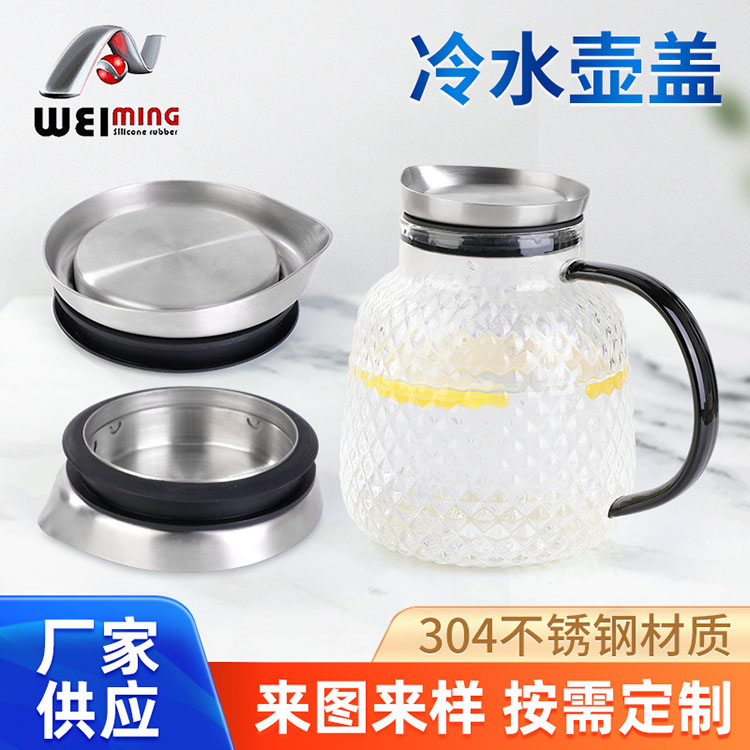
冷水壶盖看起来是没有技术含量的配件:一块塑料、一圈硅胶、几道螺纹。可真正决定它好不好用的,往往不是外观和颜色,而是冷水壶盖加工中被容易忽视的那几个环节——密封槽的尺寸公差、注塑内应力的释放、螺纹起始角与壶口的配合,以及结构的可靠性。
硅胶圈能不能压紧,不取决于圈本身,而取决于槽深、槽宽与盖体平面的配合。槽深多0.2毫米,密封圈压缩量不足,冷水一倒就沿盖沿渗;槽宽少0.1毫米,硅胶装不到位,装配时被挤歪,出厂检不漏,用户用两次就开始滴。这个尺寸在模具上不显眼,在装配线上也不显眼,却直接决定防漏是承诺还是事故。盖体壁厚不均、冷却水路设计粗糙,脱模时看着规整,冷却24小时后却悄悄翘曲。翘曲的盖体与壶口不再同心,螺纹咬合变浅,手感发涩,密封面出现间隙。很多厂把问题归咎于密封圈,真正的原因却在模具冷却与保压参数里。排气不良会在盖内留下熔接痕和烧焦气味,熔接痕强度低,跌落时先从那里开裂;气味则直接影响冷水口感。食品接触场景下,材料牌号、色母与脱模剂的选择同样不能随手替代,迁移风险不会写在盖子上,却会进到水里。
冷水壶盖加工,真正的分水岭不在产能,而在这些看不见的环节有没有被当成正事。用户只关心倒水时不漏、拧盖时不涩、用久了不异味——而这三个不,全藏在加工时那几道没人愿意多看一眼的公差里。