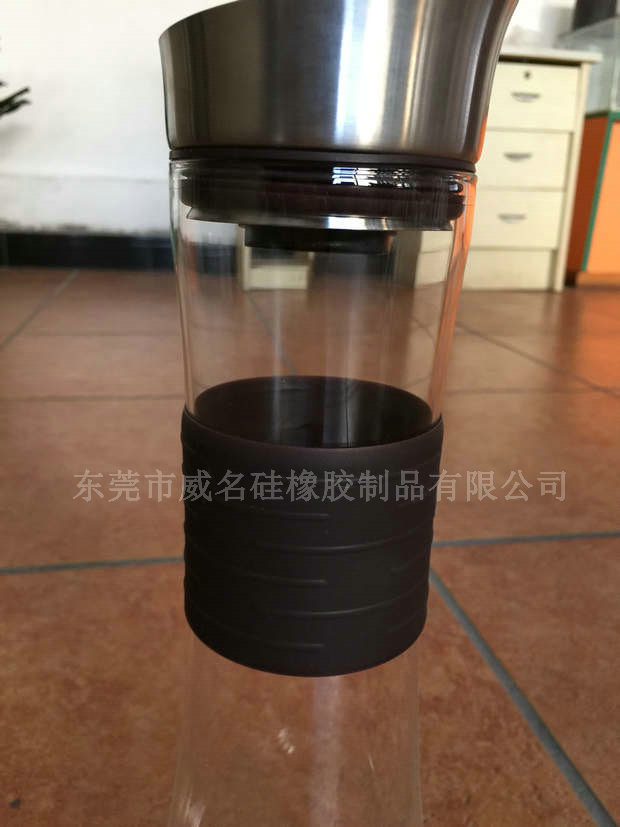
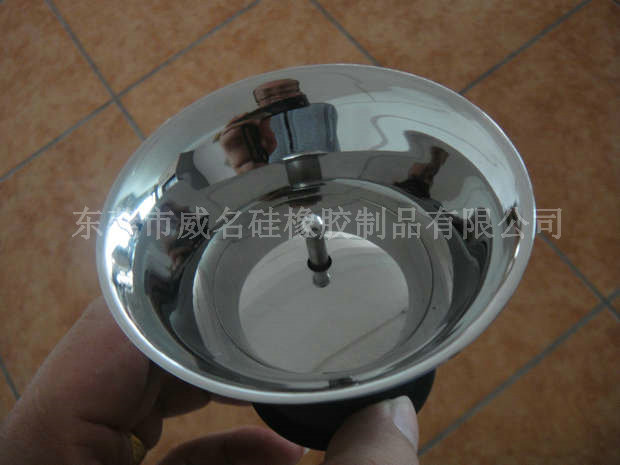
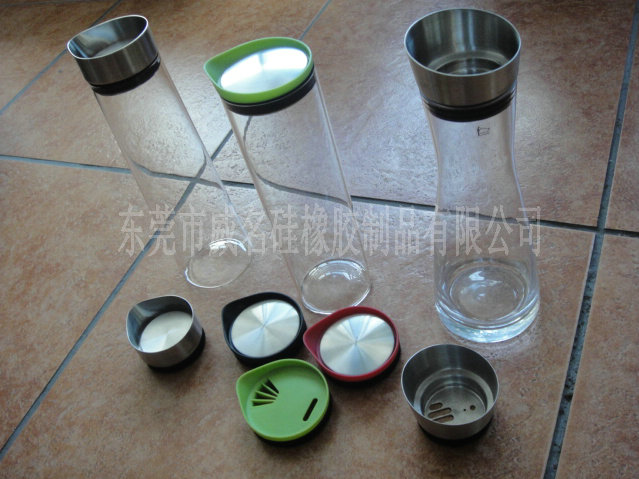
不锈钢水杯盖看起来是个简单的零件。一个盖子,一圈密封圈,拧上去不漏水,就算合格。但批量化生产的时候,测量误差会让这个简单变成一堆麻烦。
杯盖的密封靠的是盖内壁和杯口外壁之间的过盈配合。这个过盈量通常只有零点几毫米。如果盖子的内径测量误差偏大,实际尺寸比标称值大了0.2mm,拧上去就松了。密封圈压不紧,倒置就漏水。如果误差偏小,盖子拧不上去,或者拧上去之后卡死。零售场景下,一个盖子配一个杯子,松紧可以单独调。批发场景下,一批盖子要配一批杯子,测量误差的影响被乘以数量。如果测量基准不统一,有的按外径量,有的按内径量,有的按螺纹中径量,做出来的盖子在不同杯子上表现不同。客户收到的反馈是有的紧有的松,追查起来却发现每个尺寸都在公差带里——问题出在测量方法本身。不锈钢杯盖的螺纹通常是一次成型。螺纹的螺距、牙型角、中径,每一项的测量误差都会影响拧合的顺畅度。螺距差0.05mm,拧几圈就开始卡。牙型角偏了,接触面积不足,拧紧后容易松脱。这些误差在单件抽检时可能被漏掉,因为量具本身的精度和操作者的手法都在影响读数。不锈钢的热膨胀系数虽然不高,但杯盖和杯体的温度变化不同步时,配合间隙会变。冬天拧得紧的盖子,夏天可能拧不动。测量时如果不把温度因素考虑进去,设计公差就定不准。
不锈钢水杯盖的测量误差,小到零点几毫米,大到影响整批产品的密封性和用户体验。真正的解法不是把公差压到,而是建立统一的测量基准和可追溯的检验流程。