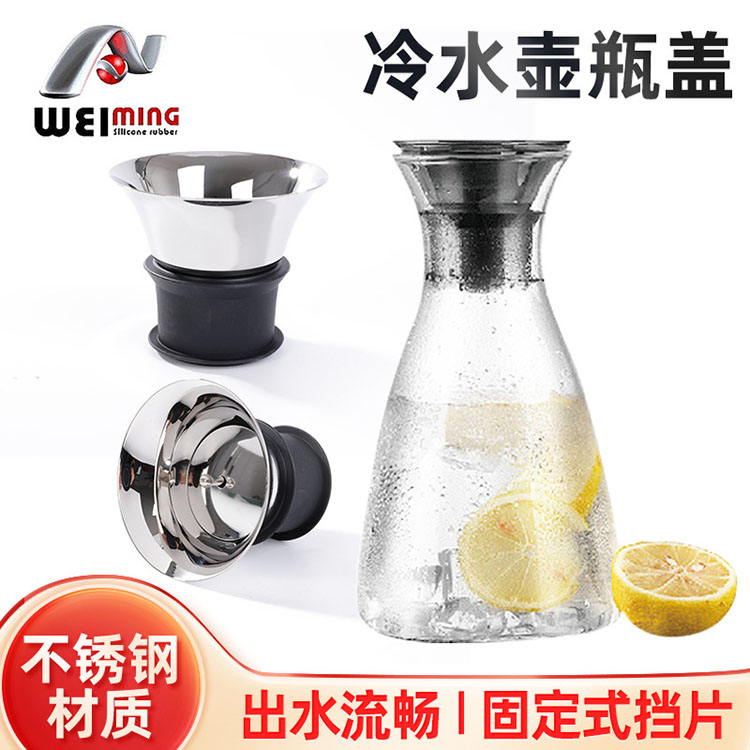
不锈钢盖子厂家冷成形后的不锈钢盖子,内部藏着大量变形马氏体。某化工厂的不锈钢封头开裂事故分析显示,冷成形后封头含有大量形变诱发马氏体,硬度大幅升高,在焊接残余应力和冷成形残余应力的共同作用下,引发了氯离子应力腐蚀开裂。解决方案只有一个:成形后做固溶处理,消加工硬化影响。但很多厂家为了省成本,把这步省了。盖子出厂时看着没区别,装到含氯离子的工况里,几个月就出问题。焊接和热加工会破坏不锈钢表面的富铬钝化膜,让它在腐蚀介质里裸奔。酸洗除氧化皮和贫铬层,钝化重建保护膜——两步缺一不可。但现实是,很多厂家用酸洗钝化二合一药膏一抹,看氧化皮掉了就冲水,钝化反应时间根本不够。盖子表面看着银白光亮,实际上钝化膜根本没形成。蓝点试验一测,全是蓝点。一个容易被忽视的事实:很多盖子焊缝泄漏的根源不在焊接技术,在坡口结构设计。设计不合理,制造时根本无法保证全焊透,也无法做焊接质量检查。厂家照着老图纸做,焊缝外观过得去,探伤一照,根部全是未熔合。
不锈钢盖子的硬核,不在表面那层光。在固溶炉的温度曲线里,在酸洗槽的浸泡时间里,在坡口图纸的那几毫米角度里。这些厂家自己都容易省掉的步骤,恰恰决定了盖子能用三年还是三个月。